



La pressatura è la fase in cui un fermo macchina costa di più: il foraggio è pronto in andana, il meteo non aspetta e una cinghia aperta o una graffa saltata bloccano tutto. In questa sezione trovi i ricambi per presse e rotopresse che servono in campo e in azienda: cinghie e sistemi di giunzione con graffe e perni, piastre e fasce, spago per la legatura, lame per tagliacinghie e, per la movimentazione delle balle, punte per rotoballe e caricatori frontali con bussole, dadi conici e attacchi.
Cinghie, giunzioni e punte sono i componenti che si danneggiano più spesso e che si possono sostituire direttamente in azienda, senza officina. Avere in magazzino un kit di giunzione della misura giusta o una punta di scorta significa ripartire in mezz'ora. Oltre alla linea Ama, trovi prodotti di marchi specializzati come Mato per i sistemi di giunzione delle cinghie, Shw, Schneider e Cotesi.
Nelle rotopresse a camera variabile la balla si forma tra una serie di cinghie in gomma telata che girano su rulli. Le cinghie sono ad anello e vengono chiuse con una giunzione meccanica: due strisce di graffe, fissate alle estremità della cinghia, si intrecciano e vengono unite da un perno di giunzione. Superficie, larghezza e spessore della cinghia determinano la presa sul foraggio e la compattezza della balla.
Cinghie bugnate, con la superficie a rilievi che trascina meglio il foraggio, in larghezze come 120 mm e spessori intorno ai 6-7 mm, anche a metraggio.
Graffe in strisce per cinghie di spessore 5/6 mm, in lunghezze come 154, 165, 187 e 198 mm, e perni di giunzione di lunghezza adeguata, per esempio 165, 175, 197 o 208 mm. Molti sono disponibili in blister o kit completi con più strisce di graffe e i relativi perni.
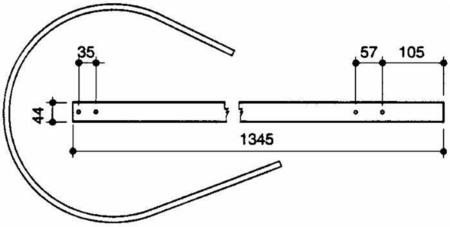
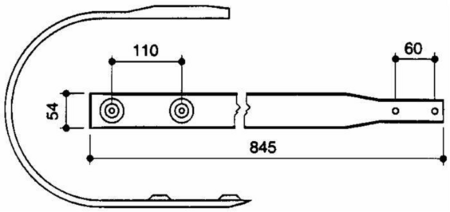
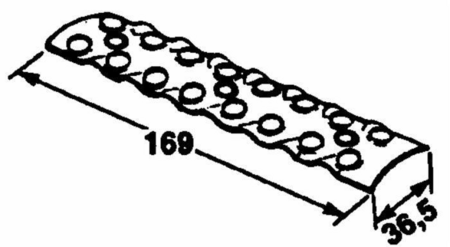
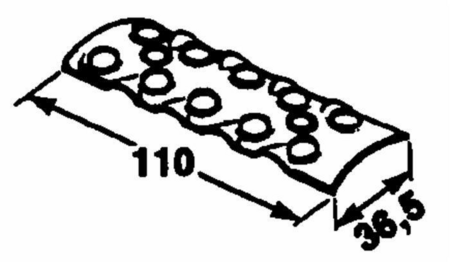
Piastre esterne per la riparazione delle cinghie, per esempio a 5 + 5 fori, fasce per il raccoglitore e lame di ricambio per la forbice tagliacinghie.
Spago per la legatura di balle e rotoballe, in bobine di diverse lunghezze.
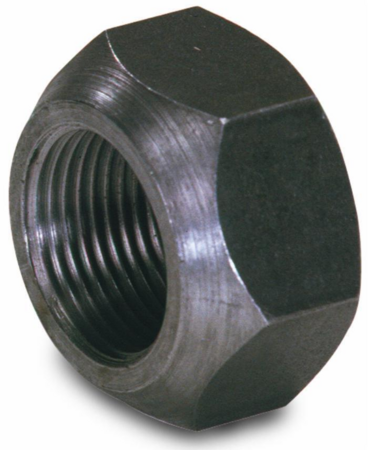
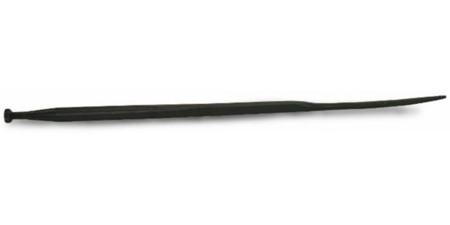
Punte dritte filettate, che si fissano alla piastra con un dado conico, e punte dritte forate, bloccate con perno o spina. I diametri più comuni sono 36, 40, 42 e 44 mm, le lunghezze vanno da circa 800 mm fino a 1.400 mm. Completano la famiglia le bussole per centraggio punte, le punte curve per forca da letame e le punte a paletta.
Attacchi rapidi per applicare forche e porta rotoballe a sollevatori telescopici, in versione con attacco Euro o altri standard, anche adattabili a macchine Dieci.
Misura larghezza e spessore della cinghia e verifica la superficie (bugnata o liscia). La lunghezza di ogni anello è indicata nel manuale della macchina; per le riparazioni conviene ordinare il metraggio con un margine per la giunzione.
La lunghezza della striscia di graffe deve corrispondere alla larghezza della cinghia, e il modello di graffa allo spessore. Verifica la sigla del sistema di giunzione già montato e scegli perni di lunghezza compatibile con la striscia.
Guarda la base della punta vecchia: se ha un gambo filettato serve una punta filettata con il relativo dado conico, se ha un foro trasversale serve una punta forata. Nelle schede trovi le quote del disegno: A è la lunghezza, D il diametro alla base, F la filettatura, con valori come M20, M22x1,5 e M28x1,5.
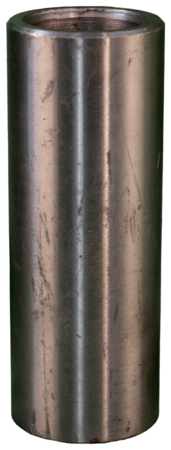
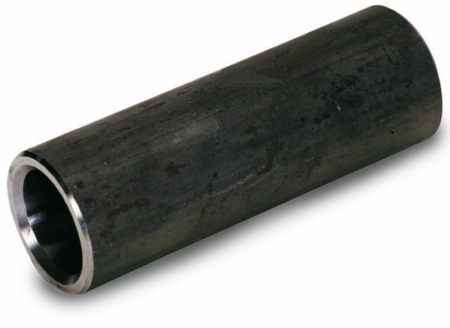
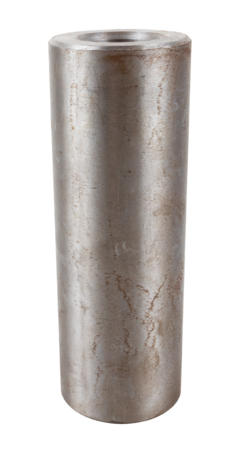
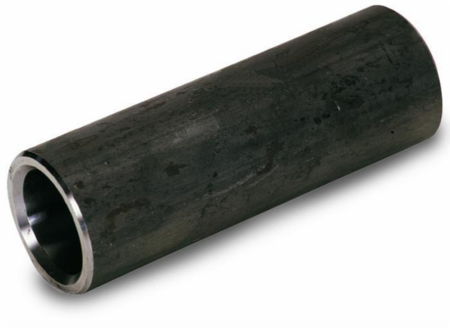
La bussola deve avere il diametro interno della punta e la lunghezza adatta allo spessore della piastra: esistono versioni corte e lunghe.
Prima della stagione controlla le giunzioni di tutte le cinghie: graffe consumate o perni con gioco vanno sostituiti prima che cedano. Verifica la tensione e l'allineamento delle cinghie sui rulli. Sulle punte controlla che non siano piegate e ingrassa la filettatura prima di serrare il dado conico, così lo smontaggio resterà agevole.
Per la raccolta dell'andana trovi nella stessa area i denti pick-up per presse e rotopresse tra i denti e le molle per fienagione. A monte della pressatura sono disponibili i ricambi per barre falcianti e per falciatrici rotative.


Via Polticchia 8, 06081, Assisi (PG) - Via Del Lavoro snc, Cannara 06033 (PG)